- DEF50PVS servobuisafschuinmachine voor korte metalen en PVC-buizen
- ES550 Semi-automatische aluminium snijmachine voor grote profielen en buizen
- YW-serie zware persbuigmachine voor metalen buizen
- EF PV2-serie afschuinmachine met enkele balhoofdbuis voor metalen buizen
- MCJG120 3D-lasersnijmachine voor buizen
- SG800 Verstelbare zaagbladslijpmachine voor meerdere maten

materiaal voor buisvorming: toepassingen, selectiecriteria en praktische begeleiding
Datum: Sep 17, 2026
Wanneer een fabrikant ons vraagt naar materiaal voor buis vormen , antwoorden we meestal met een andere vraag: wat probeer je te bouwen, en hoe krap zijn de bochten? Het materiaal dat u in een buigmachine laadt, bepaalt de standtijd van het gereedschap, de cyclustijd, de buigkwaliteit en of het voltooide onderdeel de inspectie doorstaat. Er bestaat geen universeel beste materiaal voor het vormen van buizen; er is alleen het juiste materiaal voor een specifieke klus.
Waarom materiaalkeuze belangrijk is bij het vormen van buizen
Buisvormen omvat vele bewerkingen: roterend trekbuigen, rolbuigen, snijden, eindvormen, afschuinen en ponsen. Elk proces heeft een andere interactie met het werkstukmateriaal. Een buis die mooi buigt, kan moeilijk schoon te snijden zijn. Een legering die zich aan het uiteinde vormt zonder te scheuren, kan zo agressief terugveren dat elke buighoek moet worden gecompenseerd. Het begrijpen van materiaalgedrag is het verschil tussen een soepele productie en een stapel schroot.
Drie eigenschappen zijn het belangrijkst: vloeigrens, rek en verharding. De vloeigrens bepaalt hoeveel kracht er nodig is voordat de buis plastisch begint te vervormen. Rek geeft aan hoe ver het materiaal kan uitrekken voordat het breekt, wat van cruciaal belang is voor bochten met een kleine straal. Werkharden beschrijft hoe snel het materiaal sterker wordt naarmate het vervormt, wat invloed heeft op de buigbaarheid, gereedschapsslijtage en het aantal vormgangen dat u kunt maken.
Gebruikelijke materialen voor het vormen van buizen
Dit zijn de materialen die we het vaakst tegenkomen in buisvormwinkels, samen met het gedrag dat je van elk materiaal kunt verwachten.
| Materiaal | Typische toepassingen | Opmerkingen over vervormbaarheid |
|---|---|---|
| DOM 1020/1026 zacht staal | Rolkooien, chassis, structurele frames | Uitstekende allround keuze; buigt voorspelbaar met doornondersteuning |
| 4130 chromoly | Lucht- en ruimtevaart, motorsport, lichtgewicht constructies | Sterk, maar vereist meer kracht en zorgvuldige terugveringscompensatie |
| Austenitisch roestvrij (304/316) | Voedselverwerking, medische apparatuur, architectonisch werk | Hardt snel uit; heeft krachtige machines en goede smering nodig |
| Aluminium (6061, 6063) | Meubilair, warmtewisselaars, balustrades | Barst gemakkelijk op kleine radiussen; kies zorgvuldig humeur en doorn |
| Koper en messing | Loodgieterswerk, elektrische onderdelen, decoratieve artikelen | Zacht en gemakkelijk te vormen, maar gevoelig voor krassen en ovaliteit |
| Titanium (graad 2 en 5) | Lucht- en ruimtevaart, marine, medische implantaten | Zeer uitdagend; vereist speciaal gereedschap en lage buigsnelheden |
Zacht staal, vooral DOM 1020 of 1026, blijft het meest voorkomende materiaal voor buisvorming in constructie- en automobielwerkzaamheden. Het buigt voorspelbaar, behoudt zijn vorm goed en reageert consistent op doorn ondersteunde buigingen. Voor winkels die rolcontainers, chassiscomponenten en onderdelen voor zwaar materieel produceren, biedt DOM-staal de beste balans tussen sterkte, ductiliteit en kosten.
Austenitische roestvaste staalsoorten zoals 304 en 316 zijn populair in voedselverwerking, medische apparatuur en architecturale projecten. Ze zijn bestand tegen corrosie en zien er goed uit, maar ze harden agressief uit. Een roestvrijstalen buis die gedeeltelijk is gebogen, wordt harder en sterker in de vervormde zone, waardoor de kracht die nodig is voor de rest van de bocht toeneemt en de slijtage van het gereedschap wordt versneld. Aluminium-bronzen wissers en hoogwaardig smeermiddel zijn essentieel voor schone roestvrijstalen bochten.
Aluminiumlegeringen zoals 6061-T6 en 6063-T52 zijn licht van gewicht en gemakkelijk te bewerken. Daarom domineren ze industrieën zoals de meubelindustrie, HVAC en architecturale reling. Ze barsten echter gemakkelijker op kleine radiussen. De temperatuurconditie is van cruciaal belang: een volledig geharde T6-temperatuur heeft veel minder rek dan een T52- of O-temperatuur. Als je krappe bochten in aluminium nodig hebt, kies dan voor een zachtere vorm en gebruik een doorn met voldoende kogels om de binnenwand te ondersteunen.
Materiaaleigenschappen die vormgedrag stimuleren
Opbrengststerkte en terugvering
Terugvering is het elastische herstel van de buis nadat de buigbelasting is opgeheven. Elk materiaal veert in een andere mate terug. Materialen met een hoge sterkte, zoals 4130 chromoly en titanium, veren veel meer terug dan zacht staal, dus de buigmatrijs moet de buis overbuigen met een hoek die het herstel compenseert. Moderne CNC-buisbuigmachines verwerken dit met programmeerbare compensatie, maar elke materiaalpartij moet nog steeds worden geverifieerd.
Verlenging en minimale buigradius
De rek bepaalt hoe strak een buis kan worden gebogen voordat de buitenwand breekt. In de regel geldt: hoe harder het materiaal, des te groter moet de minimale middellijnradius zijn ten opzichte van de buisdiameter. Een buis van zacht staal kan vaak worden gebogen tot een kleine straal van 1,5 keer de buitendiameter, terwijl een buis van zeer sterk aluminium of titanium mogelijk drie keer de diameter of meer nodig heeft. Het dunner worden van de muren aan de buitenkant en het rimpelen aan de binnenkant zijn de twee faalwijzen waar u op moet letten.
Werkharding en gereedschapsslijtage
Materialen die snel uitharden, roestvrij staal en titanium zijn de klassieke voorbeelden, slijten sneller en vereisen meer kracht van de machine. Wanneer u een materiaal voor het vormen van buizen selecteert, houd dan rekening met de kosten van gereedschapsonderhoud en de behoefte aan robuuste klemming. Een zware CNC-buigmachine met servo-hydraulische besturing past veel beter bij deze materialen dan een lichte machine.
Gereedschapsmaterialen: Pas het gereedschap aan de buis aan
Het gereedschap dat in contact komt met de buis bepaalt vaak of een moeilijk materiaal met succes kan worden gevormd. Voor de meeste buisbuigklussen op koolstofstaal is gereedschap van gelegeerd staal de beste keuze, omdat het bestand is tegen slijtage en zijn maatnauwkeurigheid behoudt tijdens lange productieruns. Maar als het werkstuk van roestvrij staal of titanium is, kan de druk tussen het gereedschap en de buis vreten en krassen veroorzaken. In die gevallen vermindert aluminium-brons gereedschap voor wissermatrijzen en doornen de wrijving en beschermt het buisoppervlak.
Verchroomde doornen zijn een andere veel voorkomende optie. Ze bieden lage wrijving bij het buigen van aluminium, koperen en bronzen buizen en gaan goed mee bij de productie van grote volumes. De sleutel is om het gereedschapsmateriaal niet alleen af te stemmen op het werkstuk, maar ook op uw smeerstrategie en het vermogen van de machine.
De juiste machine kiezen voor uw materiaalmix
Zodra u het materiaal voor het vormen van buizen begrijpt, is de volgende stap het matchen met de juiste apparatuur. Dikwandige buizen uit hoogsterktestaal vragen om een volautomatische CNC-buigmachine met servohydraulische kracht en een doornas die hoge belastingen aankan. Dunwandige aluminium en roestvrijstalen buizen vereisen nauwkeurige doorncontrole en consistente buigsnelheden om rimpels en ovaliteit te voorkomen.
 SB-219CNC Volautomatische CNC-buisbuigmachine met servo-hydraulische bediening Deze volautomatische pijpenbuiger beschikt over drie programmeerbare assen, servomotoren en een PLC met aanraakscherm, die hydraulische en CNC-modi ondersteunt voor nauwkeurige, herhaalbare buigingen over verschillende materialen. Bekijk Product →
Voor werkplaatsen die een grote verscheidenheid aan materialen buigen, bespaart een machine met programmeerbare radiuscompensatie en multi-radiusmogelijkheden uren aan insteltijd. Onze klanten binnen automobielproductie routinematig wisselen tussen zacht staal, aluminium en roestvrij staal in één ploegendienst. De sleutel tot hun succes is een machine die de buigparameters voor elk materiaal en elke buismaat opslaat.
Snijden en eindvormen zijn ook afhankelijk van het materiaal
Buigen is niet de enige bewerking waarbij materiaal van belang is. Voor het netjes afsnijden van een buis zonder overmatige bramen is een bladsnelheid en voedingssnelheid nodig die is afgestemd op de hardheid van het materiaal. Aluminium snijdt bijvoorbeeld snel, maar heeft de neiging een snede op het mes te vormen, terwijl roestvrij staal lagere snelheden en meer koelvloeistof vereist.
 CNC-serie automatische servotoevoerbuissnijmachine Een geautomatiseerde cirkelzaag-snijmachine met PLC-besturing, hydraulische klemming en voeding, geschikt voor braamvrij zagen op koolstof- en roestvast staal, met meerbuisbevestigingen en geluidsarme werking. Bekijk Product →
Eindvormen, waaronder het verkleinen, uitzetten en koudvormen van het buisuiteinde, zijn even gevoelig voor de materiaalkwaliteit. Een materiaal met een goede rek kan in één beweging met enkele millimeters in diameter worden verkleind. Een bros of door arbeid gehard materiaal kan in plaats daarvan barsten. Hydraulische eindvormmachines met instelbare slag en snelheid geven u de controle die nodig is om u aan elk materiaal aan te passen.
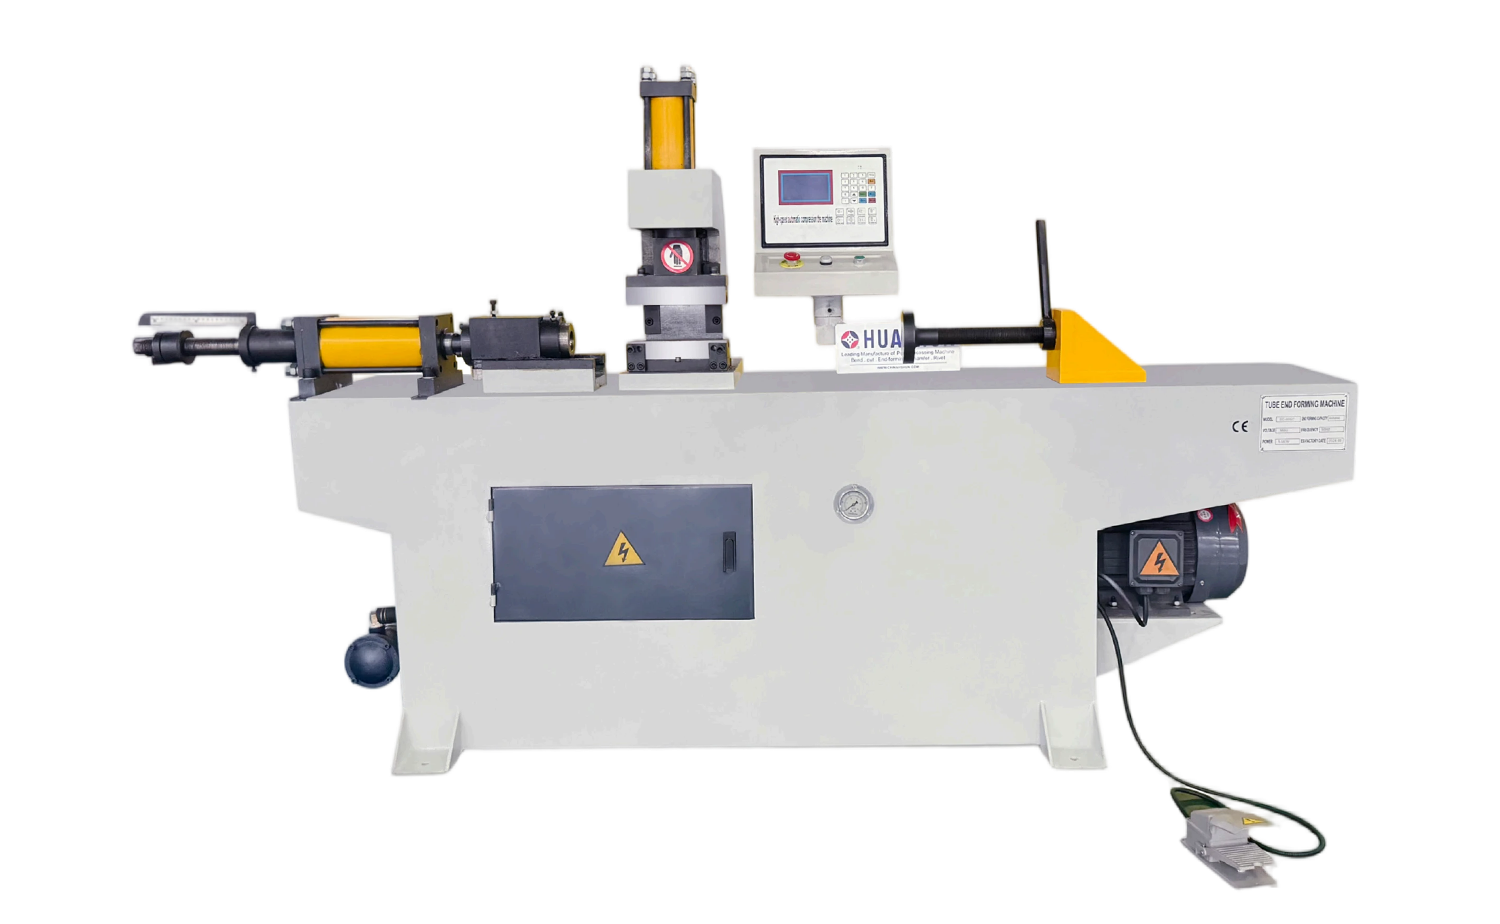 TM40 Automatische eindvormmachine met enkele balhoofdbuis Een hydraulische eindvormmachine met een PLC-aanraakscherm, die automatische of handmatige modi en veelzijdige matrijsvormen biedt voor het verkleinen, uitzetten en koudvormen van buisuiteinden bij de productie van grote volumes. Bekijk Product →
Voor de productie van grote volumes produceert een automatische eindvormer met één kop en de juiste matrijzenset consistente resultaten voor grote batches. Welk materiaal u ook kiest, test het materiaal en pas de vormsnelheid en smering aan voordat u overgaat tot volledige productie.
Praktische tips voor het selecteren van materiaal voor het vormen van buizen
- Controleer altijd het materiaalcertificaat. De vloeisterkte en rek variëren van de ene warmtepartij tot de andere.
- Voer buigtests uit vóór productie. Een klein monster met het eigenlijke gereedschap onthult terugvering, kreukels en dunner worden van de wand.
- Pas de temperatuur aan de buigradius aan. Kies voor krappe bochten een zachtere temperatuur en behandel indien nodig een warmtebehandeling na het vormen.
- Gebruik royaal smering voor roestvast staal en titanium.
- Houd een logboek bij van materiaalpartijen en machine-instellingen, zodat herhaalorders beginnen met beproefde parameters.
- Overleg tijdig met uw machineleverancier. Een ervaren fabrikant van buisvormapparatuur kan gereedschaps- en machineconfiguraties aanbevelen voor uw materiaalmix.
Materiaal is de basis van elke succesvolle buisvormoperatie. Door te begrijpen hoe vloeigrens, rek en werkharding het proces beïnvloeden, en door het materiaal af te stemmen op de juiste machine en gereedschappen, kunt u een consistente buigkwaliteit, een langere standtijd en minder afgekeurde onderdelen bereiken. Als u een nieuw materiaal voor het vormen van buizen evalueert en advies wilt over de opstelling van de apparatuur, neem dan contact op met ons team. We hebben het waarschijnlijk al eerder verbogen, of we kennen iemand die dat heeft gedaan.
Aanbevolen artikelen


Auteursrecht © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Alle rechten voorbehouden.
Aangepaste precisiebuisvormmachinefabrikanten