- ES550 Semi-automatische aluminium snijmachine voor grote profielen en buizen
- SC-30 Spaanloze buisricht- en snijmachine
- DEF50PVS servobuisafschuinmachine voor korte metalen en PVC-buizen
- EF AC-serie afschuinmachine met enkele balhoofdbuis en hoge precisie
- EF PV2-serie afschuinmachine met enkele balhoofdbuis voor metalen buizen
- CNC-serie buisrolbuigmachine voor metalen profielen

Buisvormgeven: snijden, buigen, eindvormen en afwerken in detail uitgelegd
Datum: Sep 24, 2026
Buisvormgeving is een brede term en dat is precies de reden waarom het in eerste instantie verwarrend kan zijn. In een echte productieomgeving omvat het alles, van het op lengte snijden van een buis en het buigen ervan tot een specifieke straal, tot het vormen van de uiteinden, het afschuinen van randen, het ponsen van gaten en het vergroten van diameters. Elke bewerking verandert het materiaal enigszins, en de volgorde is belangrijk. Als de volgorde verkeerd is, ben je meer tijd kwijt aan het repareren van onderdelen dan aan het maken ervan.
Wat Tube Shaping werkelijk omvat in de productie
De meeste mensen komen buis vormgeven omdat ze een buis moeten buigen. Dat is het voor de hand liggende uitgangspunt, maar alleen buigen levert zelden een voltooid onderdeel op. Een typische workflow omvat het op lengte snijden van de buis, het voorbereiden van de uiteinden, het in vorm buigen en vervolgens het afwerken van de details. Als een stap buiten de tolerantie valt, past de eindmontage niet.
Vanuit onze kant van de industrie zien wij het vormen van buizen eerder als een ketting dan als een enkele handeling. Een snede die niet vierkant is, zal een afbuighoek opleveren. Een bocht die niet wordt gecompenseerd voor terugvering, past niet bij het armatuur. Een te ruwe afschuining zal een las kapot maken. Dit zijn geen theoretische problemen. Ze verschijnen elke dag in winkels die aandringen op snellere cyclustijden en nauwere toleranties.
Een proceskaart voor de werkvloer
Wanneer er een nieuw buisonderdeel binnenkomt, is de handigste eerste stap het in kaart brengen van de bewerkingen. De onderstaande tabel toont een vereenvoudigde versie die het meeste metalen buiswerk dekt.
| Proces | Typische uitrusting | Wat het oplevert |
|---|---|---|
| Snijden | Handmatige, pneumatische, hydraulische of CNC-zagen; lasersnijders | Nauwkeurige lengtes met gecontroleerde bramen |
| Buigen | NC, CNC, walsbuigers, dubbelkopmachines | Hoeken, stralen en meervoudige buiggeometrie |
| Einde vorming | Vormmachines met enkele of dubbele kop | Uitgebreide, verkleinde of afgedichte uiteinden |
| Afschuinen | Afschuinmachines met enkele of dubbele kop | Schone lasvoorbereiding en ontbraamde randen |
| Ponsen | Hydraulische of boogponsmachines | Gaten, sleuven en inkepingen |
| Uitbreiden | Horizontale of verticale expandeermachines | Gecontroleerde diameterveranderingen voor fittingen |
 CNC-serie volautomatische servo-toevoerbuissnijmachine Volautomatische PLC-gestuurde buis- en staafsnijmachine voor industriële winkels die vierkante, braamarme sneden zoeken vóór het buigen en eindvormen. Bekijk Product →
De snijstap zet de toon. Als de snede niet vierkant is of de braam zwaar is, moet elke latere bewerking dit compenseren. Daarom investeren veel winkels in een betrouwbare snijmachine voordat ze iets anders upgraden. Een goede snede maakt buigen en eindvormen veel voorspelbaarder.
Hoe verschillende industrieën hun buizen vormen
Dezelfde basisprocessen verschijnen in alle sectoren, maar de prioriteiten veranderen. In automobielproductie , cyclustijd en herhaalbaarheid zijn meestal de grootste zorgen. Bij HVAC-werkzaamheden is de buisvorming vaak gericht op zuivere bochten en betrouwbare verbindingen. Bij bouw- en ruwbouwwerkzaamheden wordt vaak prioriteit gegeven aan duurzaamheid en het vermogen om zware wanddiktes aan te kunnen.
We zien ook buisvorming in fitnessapparatuur, huishoudelijke apparaten, koelsystemen voor datacenters en landbouwmachines. Elk van deze gebieden heeft zijn eigen tolerantieverwachtingen en volume-eisen. Een winkel die een paar honderd onderdelen per maand maakt, zal andere apparatuur kiezen dan een fabriek die drie ploegen draait. De proceskaart blijft hetzelfde, maar het automatiseringsniveau verandert.
Veelvoorkomende problemen bij het vormen van buizen en hoe u ze kunt lezen
Na een paar jaar met buizenfabrikanten te hebben gewerkt, begin je te herkennen dat dezelfde problemen steeds weer opduiken. De meeste zijn niet mysterieus. Het zijn signalen dat een processtap aandacht behoeft.
Terugvering
Elke gebogen buis veert een beetje terug als de druk wordt opgeheven. Als de buighoek consistent afwijkend is, is de oplossing meestal het compenseren in het besturingssysteem of het aanpassen van het gereedschap. Moderne CNC-buigers kunnen dit goed aan, maar het helpt nog steeds om het materiaal dat u gebruikt te begrijpen. Wanddikte, legering en temperatuur hebben allemaal invloed op de mate waarin de buis beweegt.
Bramen en eindvervorming
Een braam op een afgesneden uiteinde is meer dan een cosmetisch probleem. Het kan een meting verwerpen, een armatuur beschadigen of een zwak punt in een las creëren. Afschuin- en ontbraammachines zijn de standaardoplossing, maar ook het juiste snijmes en de juiste voedingssnelheid zijn van belang. Als het buisuiteinde tijdens het snijden vervormt, ligt het probleem wellicht bij de klemming of bij de toestand van het mes, en niet bij de machine zelf.
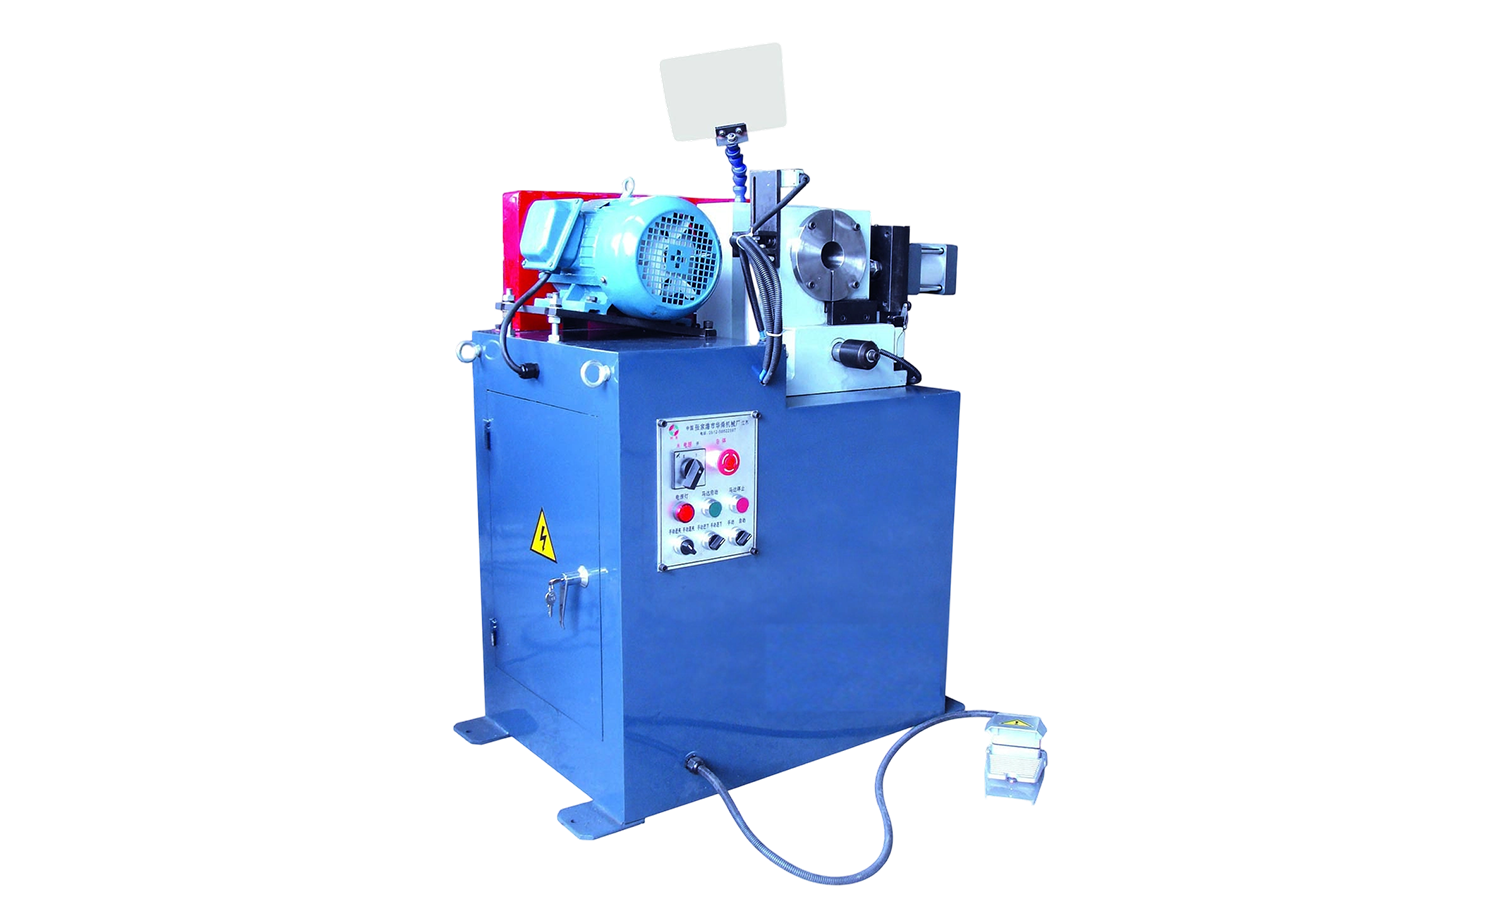 EF AC-serie afschuinmachine met enkele balhoofdbuis en hoge precisie Semi-automatische pneumatische buisafschuinmachine die vlakke, interne en externe randen afwerkt om bramen aan te pakken voordat ze zich verder vormen. Bekijk Product →
Maak een einde aan het vormen van scheuren
Wanneer een uiteinde wordt uitgezet of verkleind, moet het materiaal vloeien zonder te scheuren. Scheuren wijzen meestal op te veel vervorming in één keer, een verkeerde smering of een materiaal dat moet worden uitgegloeid. Het uitvoeren van een proefstuk en het controleren van de wanddikte na het vormen is een eenvoudige gewoonte die veel afval bespaart.
Apparatuur kiezen zonder te veel te kopen
Een van de meest voorkomende vragen die we horen is of een werkplaats moet beginnen met een handmatige machine of direct moet overstappen op een CNC-model. Het eerlijke antwoord hangt af van het volume, de complexiteit van de onderdelen en hoeveel bedieningsvaardigheden u bij de hand heeft. Een handmatige buigmachine kan perfect zijn voor werk met een laag volume en prototypes. Een CNC-machine verdient zijn geld als u herhaalbaarheid voor duizenden onderdelen nodig heeft.
- Zorg ervoor dat de machine past bij uw huidige werklast, en niet bij een projectie die misschien wel nooit zal plaatsvinden.
- Houd rekening met de volledige procesketen, want een goede buigmachine kan een slechte snede niet repareren.
- Denk aan de omsteltijd als u veel verschillende onderdeelnummers gebruikt.
- Laat ruimte voor groei, maar betaal niet voor capaciteit die je niet gaat gebruiken.
 CNC M-serie volautomatische buisbuigmachine met meerdere radiussen Volautomatische servobuizenbuiger met programmeerbare assen en PLC-aanraakschermbediening, geschikt voor herhaalbaar, uiterst nauwkeurig buigen over veeleisende productievolumes. Bekijk Product →
Het helpt ook om met iemand te praten die uw type onderdeel eerder heeft gezien. Een kort gesprek over wanddikte, buigradius en jaarvolume kan een dure vergissing voorkomen.
Het proces samenbrengen
Buisvormgeving werkt het beste als de treden als één systeem worden behandeld. Snijden, buigen, vormen, afschuinen, ponsen en expanderen beïnvloeden elkaar allemaal. De winkels die de beste resultaten behalen, zijn meestal degenen die aandacht besteden aan de overdracht tussen bewerkingen, en niet alleen aan de prestaties van een enkele machine.
Als u een nieuwe lijn plant of een oude machine vervangt, begin dan met een duidelijk procesoverzicht en een realistische volumeschatting. Van daaruit worden de uitrustingskeuzes veel gemakkelijker te rechtvaardigen. Voor een diepere blik op een deel van de keten, onze complete gids voor het snijden van buizen behandelt de opties en afwegingen in meer detail.
Aanbevolen artikelen


Auteursrecht © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Alle rechten voorbehouden.
Aangepaste precisiebuisvormmachinefabrikanten