- CNC M-serie volautomatische buisbuigmachine met meerdere radiussen
- CNC L-serie volautomatische buisbuigmachine met servohydraulische bediening
- CNC-serie buisrolbuigmachine voor metalen profielen
- CNC-serie automatische hydraulische ponsmachine met één cilinder
- DEF50PVS servobuisafschuinmachine voor korte metalen en PVC-buizen
- AZTM-50/76 Automatische CNC-krimp- en taps toelopende machine voor metalen buisuiteinden

Hoe werkt het buigen van buizen met variabele radius met CNC-multiradius- en rolbuigmachines?
Datum: Sep 04, 2026
Het buigen van buizen met variabele radius is geen eenvoudig machinaal proces. In de praktijk wordt dit meestal bereikt door een CNC-trekbuiger te combineren met een rollenbuiger, of door een machine te selecteren die de buigradius binnen dezelfde buis kan veranderen. Overweeg een gebogen buis voor een uitlaatlijn voor auto's. De eerste bocht moet misschien krap zijn, de tweede moet een lange, onderbroken overgang zijn en het laatste deel moet een zachte boog volgen om het chassis vrij te maken. Een machine met een grote straal vereist verschillend gereedschap, meerdere opties en vaak lasverbindingen. Een benadering met variabele straal houdt de buis continu, vermindert het productierisico en verbetert de betrouwbaarheid van de onderdelen.
De twee betrouwbare routes naar een variabele straal
Er zijn twee praktische manieren om een variabele straal op dezelfde buis te maken. De eerste methode maakt gebruik van a CNC-buisbuigmachine met mogelijkheid tot meerdere radiussen. Deze aanpak werkt goed voor compacte bochten, kleine diameters en productie van grote volumes. De tweede methode maakt gebruik van een rolbuigmachine met drie of meer rollen. Dit is beter voor bogen met een grote straal, dunne buizen en geleidelijke veranderingen in de kromming.
De keuze gaat niet over welke methode in het algemeen beter is. Het gaat erom de werkwijze af te stemmen op de buisdiameter, wanddikte, buigradius en productievolume. In veel winkels werken de twee machines hetzelfde aan hetzelfde project.
- CNC-trekbuigen is nauwkeurig, herhaalbaar en kan kleine radiussen aan met doornondersteuning.
- Rolbuigen is in staat tot grote en geleidelijke radiusveranderingen op lange stukken.
- Een gecombineerde aanpak maakt gebruik van trekbuigen voor strakke kenmerken en rolbuigen voor onvermijdelijke bochten.
CNC-bouwmachines met meerdere radiussen voor strakke en programmeerbare bochten
Een CNC-buigmachine met meerdere radiussen is een trekbuigmachine die de buigradius van de ene bocht naar de volgende binnen dezelfde buis kan veranderen. De operator programmeert voor elke stap de invoerlengte, buighoek en buigradius. De machine positioneert de buis, klemt deze enorme en vormt de bocht met hoge reproduceerbaarheid.
Omdat het gereedschap de binnenwand ondersteunt, kunnen deze machines dunne wandige buizen en kleine buigradii verwerken zonder dat ze bezwijken. Het dunner worden van muren blijft binnen gecontroleerde grenzen en de ovaliteit kan binnen een klein bereik worden gehouden. Voor precies dit soort werk is een volautomatische multiradius buizenbuigmachine uit de CNC M-serie ontworpen. Het vergroot servo-hydraulische besturing met een vormkop met meerdere radiussen, waardoor het geschikt is voor auto-uitlaten, constructief meubilair en HVAC-componenten.
 CNC M-serie volautomatische buisbuigmachine met meerdere radiussen Deze servo-hydraulische machine is ontworpen voor dunne wandige buizen en kleine buigradii en ondersteunt herhaalde productie met gecontroleerde wandverdunning en ovaliteit, ideaal voor auto-uitlaten, meubels en HVAC-onderdelen. Bekijk Product →
In een productieomgeving is het belangrijkste voordeel de herhaalbaarheid. omvangrijk het programma is opgeslagen, kan de operator hetzelfde onderdeel 's middags van de volgende maand uitvoeren zonder opnieuw over de geometrie te onderhandelen. De enige verandering die nodig is, is de materiaalpartij of de matrijsopstelling voor een andere diameter.
Rolbuigen voor grote en geleidelijk veranderende stralen
Walsbuigen is de tweede route naar een variabele straal. Een machine met drie rollen voert de buis door roterende matrijzen, waardoor een ingewikkelde, variabele curve ontstaat. Door de positie van de middenrol te veranderen, kan de operator de straal tijdens de passage vergroten of beïnvloeden. Dit maakt het mogelijk om een bocht te starten met een grote straal en deze geleidelijk aan vast te draaien of aangedreven, zonder dat het proces te stoppen.
Rolbuigen is vooral handig voor lange bogen met een straal die geleidelijk verandert, zoals architectonische elementen, zonnepanelenframes en procesleidingen met een grote diameter. Het werkt ook goed op aluminium en andere zachte legeringen, waar kleine buigradiussen zonder doornondersteuning riskant zouden zijn. Een CNC-buiswalsbuigmachine met drie rollen geeft de operator nauwkeurige controle over de rolpositie, wat betekent dat de straal direct kan worden aangepast. Dit is een eenvoudige manier om een continue variabele straal op een lang stuk te bereiken.
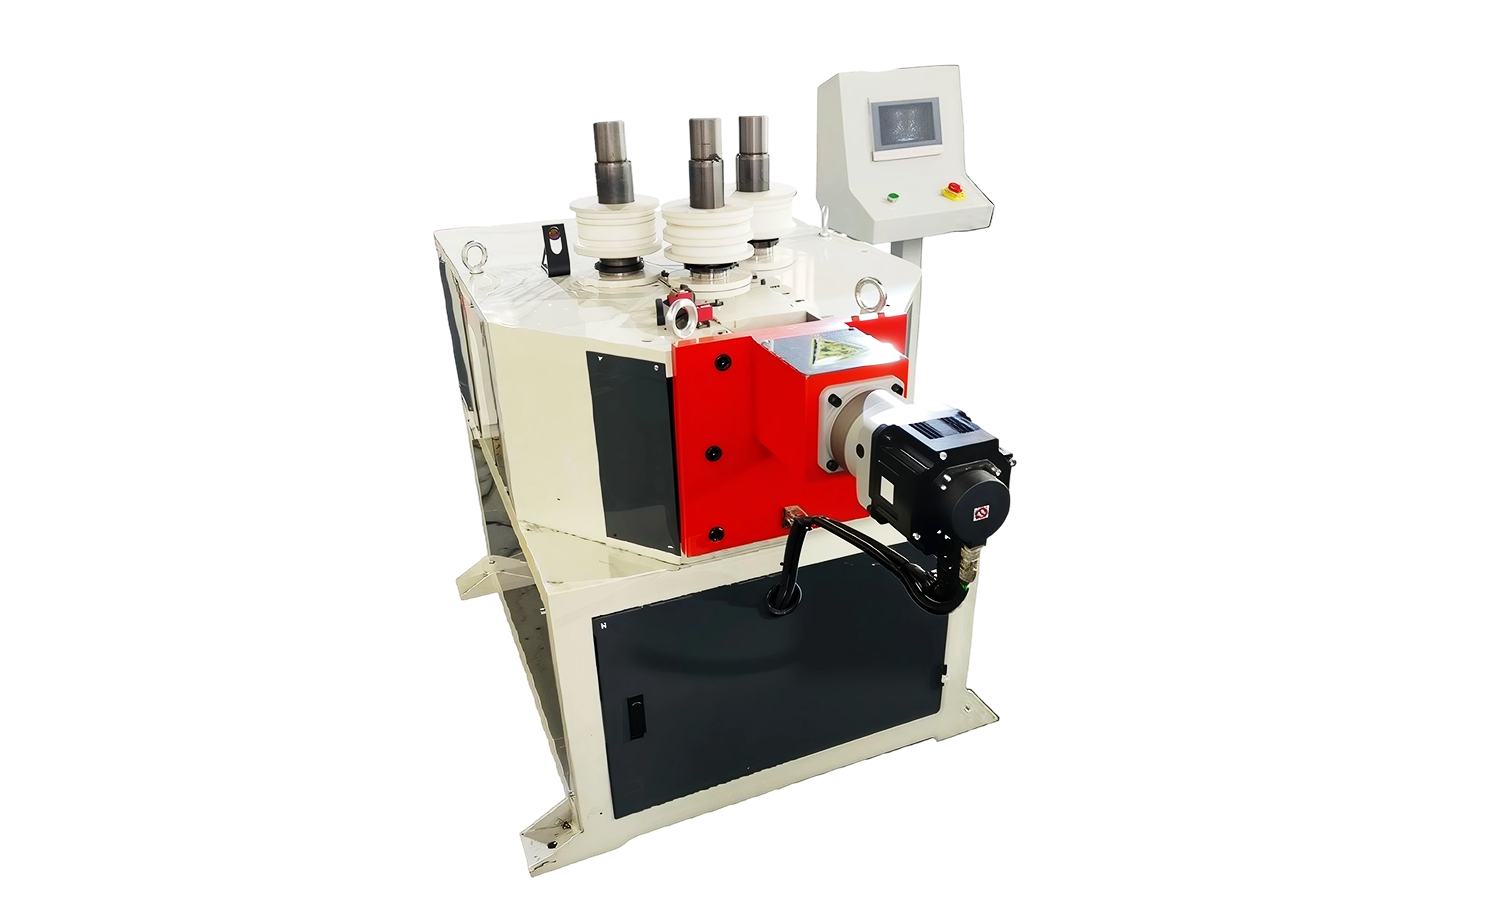 CNC-buisrolbuigmachine met drie rollen voor metalen profielen geleidelijke nauwkeurige controle over de rolpositie om continu variabele stralen op lange secties te bereiken, geschikt voor architecturale elementen, zonneframes en leidingen met een grote diameter zonder doornondersteuning. Bekijk Product →
De wisselwerking is een lagere precisie bij kleine radiussen. Rolbuigen is geen vervanging voor trekbuigen wanneer het onderdeel een schone, scherpe hoek of een strak gecontroleerde wanddikte nodig heeft.
Belangrijke technische factoren die u moet controleren voordat u iets koopt
Buigen met variabele straal zorgt voor extra waarschijnlijk, dus de aankoopbeslissing hangt af van een paar kritische parameters.
- Buitendiameter (OD) en wanddikte van de buis.
- Minimale en maximale buigradius.
- Toelage voor het uitdunnen van muren.
- Terugverende compensatie.
- Van doornondersteuning is vereist.
- Programmeermogelijkheden en gereedschapsconfiguratie.
Het dunner worden van muren is een van de belangrijkste risico's. Wanneer een buis wordt gebogen, rekt de buitenmuur uit en wordt de binnenmuur samengedrukt. Als de buigradius te klein is voor de wanddikte, kan de buitenmuur afscheuren of dunner worden dan de ontwerplimiet. Terugvering is een ander probleem. Als het buisje iets terugstuurt, moet de machine dit in het programma vervangen. Vraag de leverancier om een proefbocht van uw feitelijk buismateriaal voordat u de aankoop voltooit.
Echte moeite met het gebruik van buigradius met variabele straal
Buigen met variabele straal wordt in veel aandacht gebruikt, maar enkele vallen op omdat hun onderdelen erg moeilijk te maken zijn met één vaste buigradius. In de automobielindustrie vereist het uitlaatsysteem vaak een combinatie van scherpe en zachte bochten om in de onderkant van de carrosserie te passen. Hetzelfde geldt voor HVAC-leidingen, waarbij koelmiddelleidingen de interne lay-out van een eenheid moeten volgen zonder dat er lekken of drukval ontstaan.
In de lucht- en ruimtevaart kunnen conventionele brandstofleidingen en structurele frames blijven krommen omdat de spanningsconcentraties worden verminderd en de montage eenvoudig is. In de architectuur worden gebogen gevelelementen en leuningen gebruikt van geleidelijke radiusveranderingen om systematische visuele lijnen te creëren. Bij fitnessapparatuur en meubilair verbeteren frames met variabele radius zowel de esthetiek als de structurele prestaties.
Twee veelvoorkomende voorbeelden illustreren de duidelijk duidelijk. Aan de ene kant importeert de automobielproductie op buigradius met variabele straal voor compacte vloerindelingen waarbij meerdere krappe bochten moeten worden aangesloten op grotere bogen. Aan de andere kant gebruiken HVAC-leidingen dezelfde aanpak om koperen van aluminium buizen efficiënt te leiden, vaak met een bocht met een kleine straal gevolgd door een lange, zachte beweging.
Een praktische beslissingsgids
Kies een CNC-buigmachine met meerdere radiussen als uw onderdelen krappe bochten, hoge reproduceerbaarheid en een hoog productievolume afgelegen. Kies een rolbuiger als u bogen met een grote straal nodig heeft die over een lange lengte geleidelijk verandert. Als uw werkplaats met beide soorten onderdelen werkt, overweeg dan een machine die beide aankan.
| Functie | CNC-multiradiusbuiger | Rolbuiger |
|---|---|---|
| Voorkeur buisdiameter | Klein tot middelgroot | Middelgroot tot groot |
| Typische buigradius | Strak tot medium | Groot tot zeer groot |
| Controle van het dunner worden van muren | Sterk met doorn | Met zorg geschikt voor dunne muren |
| Mogelijkheid | Hoog | Gemiddeld tot hoog |
| Beste voor | Automobiel, HVAC, meubels | Architectonische, structurele, processen |
Een CNC-multiradiusmachine met rolbuigopzetstuk is één optie. Een andere manier is om de twee machines verschillend te schaffen en de workflow rond de onderdeelgeometrie te plannen. Hoe dan ook, de juiste beslissing begint bij de geometrie van de buis zelf. Neem een buismonster, voer een testbocht uit en controleer de straal, ovaliteit en wandverdunning voordat u aftekent.
Aanbevolen artikelen


Auteursrecht © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Alle rechten voorbehouden.
Aangepaste precisiebuisvormmachinefabrikanten