- DEF50PVS servobuisafschuinmachine voor korte metalen en PVC-buizen
- EF PV2-serie afschuinmachine met enkele balhoofdbuis voor metalen buizen
- AZTM-50/76 Automatische CNC-krimp- en taps toelopende machine voor metalen buisuiteinden
- YW-serie zware persbuigmachine voor metalen buizen
- ES550 Semi-automatische aluminium snijmachine voor grote profielen en buizen
- MCJG120 3D-lasersnijmachine voor buizen

Gids voor hydraulische persbuigmachines: Hoe u de juiste persbuiger voor metalen buizen kiest
Datum: Aug 28, 2026
Om bochten met een gemiddeld volume en eenvoudige geometrie in metalen buizen met consistente hoeken en lage gereedschapskosten te produceren, is een hydraulische persbuigmachine vaak een kosteneffectieve oplossing waar uw werkplaats voor kan kiezen. Het vormt een buis door een bovenste matrijs in een onderste matrijs te drukken, waarbij gebruik wordt gemaakt van hydraulische kracht in plaats van de roterende wikkeling die wordt gebruikt door standaard trekbuigers. Voor een koolstofstalen hoepel met een buitendiameter van 50,8 mm op 90 graden kan een hydraulische persbuiger de bocht vaak in minder dan 15 seconden voltooien en de hoek binnen één graad houden, op voorwaarde dat de machine de juiste afmetingen heeft en de matrijs goed wordt gecompenseerd voor terugvering. Het nadeel is dat persbuigen geschikt is voor werkstukken met eenvoudige rondingen, een gemiddeld volume en een beperkte straalvariatie. Zodra uw ordermix verschuift naar onderdelen met meerdere radiussen, strakke limieten voor het dunner worden van muren of 3D-buispaden, bent u wellicht beter bediend door een roterende trekbuiger met CNC-besturing.
Wat is een hydraulische persbuigmachine?
In de kern is een hydraulische persbuigmachine is een verticale pers uitgerust met een bovenste matrijs en een onderste matrijs. De hydraulische cilinder drijft de bovenste matrijs naar beneden, waardoor de metalen buis wordt gedwongen zich aan te passen aan de vorm van het onderste V- of U-blok. In tegenstelling tot roterend trekbuigen, waarbij de buis rond een buigmatrijs wordt getrokken terwijl deze tegen een drukmatrijs wordt geklemd, wordt bij persbuigen in de standaardconfiguratie geen doorn gebruikt. Dit verschil maakt de machine eenvoudiger te bedienen en gemakkelijker te bewerken.
De componenten die er het meest toe doen zijn het cilindertonnage, de slaglengte, de matrijsset en de besturingsmethode. Het tonnage bepaalt de maximale wanddikte en buisdiameter die de machine kan buigen zonder het frame te overbelasten. De slaglengte bepaalt hoe diep de bovenste matrijs reist, wat een directe invloed heeft op de buighoek. De matrijsgeometrie bepaalt de uiteindelijke straal en de mate van afvlakking aan de buitenkant van de bocht. De besturingsmethode kan variëren van een handmatige klep tot een PLC die programma's opslaat voor meerdere hoeken en buigsequenties.
Standaard hydraulische buigmachines zijn gebouwd met eentrapscilinders, maar sommige fabrikanten bieden dubbelstation- of tandemontwerpen voor werk met grote volumes, zoals meubelframes of structurele hoepels. Een typische eenheid voor gebruik in de winkel omvat buisdiameters van 20 mm tot 114 mm, wanddiktes van 1,0 mm tot 8 mm en buigradii van 1,5 maal de buitendiameter van de buis naar boven. Zwaardere modellen kunnen 200 ton of meer bereiken, wat de deur opent voor het buigen van vierkante buizen, rechthoekige profielen en dikwandige buizen.
Drukbuigen versus roterend trekbuigen
Om te begrijpen wanneer u een hydraulische kantbank moet specificeren, moet u deze rechtstreeks vergelijken met een roterende trekbuiger. In de onderstaande tabel worden de belangrijkste verschillen samengevat die van invloed zijn op aankoopbeslissingen.
| Aspect | Hydraulische persbuigen | Roterend trekbuigen |
|---|---|---|
| Vormingsprincipe | De bovenste matrijs drukt de buis in de onderste V- of U-matrijs | De buis is rond een roterende buigmatrijs gewikkeld |
| Controle van de buigradius | Afhankelijk van het matrijsprofiel; grote radiusveranderingen hebben een nieuwe matrijs nodig | Vastgesteld door de straal van de buigmatrijs; het veranderen van de straal vereist een nieuwe buigmatrijs |
| Behoud van wanddikte | Matig; verdunning vindt plaats aan de buitenkant van de bocht | Zeer goed; doorn en veegmatrijs ondersteunen dunwandige buis |
| Terugverende compensatie | Handmatige overbuiging of optionele PLC-ondersteunde hoekcorrectie | CNC-programma's met algoritmen voor terugveringscompensatie |
| Gereedschapskosten | Laag; V- en U-matrijzen zijn goedkoop en eenvoudig te bewerken | Hoog; buigmatrijzen, klemmatrijzen en wissermatrijzen kunnen kostbaar zijn |
| Cyclustijd per bocht | Kort, vooral voor enkelvlaks spanbanden en U-bochten | Langer voor complexe geometrieën; sneller voor eenvoudige bochten van 90 graden |
| Geometrische complexiteit | Eenvoudige rondingen en vlakke vormen | Multi-radius, 3D-vormen en bochten met een kleine radius |
| Typische toepassingen | Structurele hoepels, relingbochten, meubelframes | Auto-uitlaatgassen, hydraulische leidingen, lucht- en ruimtevaartbuizen |
| Vaardigheidsvereiste voor de operator | Laag tot matig | Hoger voor installatie en probleemoplossing |
Voor werkplaatsen die zowel eenvoudige als complexe klussen uitvoeren, bieden veel fabrikanten naast een CNC-trekbuigmachine ook een hydraulische persbuiger aan, waardoor de werkplaats per bestelling een goedkopere machine kan kiezen. In de praktijk komt de beslissing neer op de vraag of een klus een doorn, een kleine buigradius van minder dan 1,5D of een buigpad vereist dat van vlak verandert. Als geen van deze van toepassing is, kan een buigmachine vaak een concurrerend onderdeel leveren tegen lagere kosten per stuk.
Kernspecificaties die u moet evalueren voordat u koopt
Tonnage en matrijzenopening
Het is het beste om een hydraulische buigmachine niet alleen op basis van de catalogusbuisdiameter te selecteren. Het juiste tonnage hangt af van de vloeigrens van het materiaal, de buitendiameter van de buis, de wanddikte en de lengte van de buis die wordt gebogen. Een conservatieve regel voor zacht staal is dat de benodigde kracht ruwweg toeneemt met de wanddikte en met het kwadraat van de buisdiameter. Het buigen van een buis met een buitendiameter van 50,8 mm en een wand van 2,5 mm kost bijvoorbeeld ruwweg 30 tot 40 ton, terwijl dezelfde diameter met een wand van 6 mm de vereiste richting 80 ton of meer kan opdrijven. Controleer ook de maximale matrijsbreedte van de machine, want dankzij een groter gereedschapsgebied kunt u meerdere buizen in één perscyclus verwerken.
Buigradius en terugvering
Elke metalen buis veert lichtjes terug nadat de drukkracht is opgeheven. Koolstofstaal veert doorgaans twee tot vijf graden terug, roestvrij staal maximaal tien graden en aluminium één tot drie graden, afhankelijk van de temperatuur. Een machine met een hoekcorrectiefunctie of een programmeerbare overbuigingscompensatie kan de insteltijd en het afval verminderen. Minimale buigradius is een andere belangrijke limiet. Hydraulische persbuigen kan over het algemeen stralen aan tot ongeveer 1,5 keer de buitendiameter van de buis zonder overmatige ovaliteit, maar de buitenwand zal dunner worden. Voor productiewerk is een radius van 2D tot 4D vaak een praktische ‘sweet spot’ voor kwaliteit en standtijd.
Controlesysteem en herhaalbaarheid
Handmatige hydraulische persen zijn prima voor kleine batches, maar de herhaalbaarheid is afhankelijk van de operator. Een halfautomatische machine met NC-controller slaat plooihoeken en perstijd op in het geheugen, waardoor dezelfde klus vaak morgen al kan worden gereproduceerd zonder het eerste stuk te meten. Dit is waar een NC halfautomatische hydraulische pijpbuigmachine verdient zijn waarde in winkels met terugkerende productiepartijen. Als de werkplaats volledige traceerbaarheid nodig heeft, moet CNC-automatisering met servo-hydraulische precisie worden overwogen, vooral voor lange runs waarbij de arbeidskosten per buiging van belang zijn.
 Hoogwaardige NC semi-automatische hydraulische buisbuigmachine Deze NC-gestuurde machine slaat maximaal 16 programma's op met elk 16 bochten, waardoor herhaalbare productie voor terugkerende partijen mogelijk is. De hydraulische drukmatrijs met instelbare snelheid en terugveringscompensatie zorgt voor nauwkeurige bochten in staal, roestvrij staal, aluminium en meer. Bekijk Product →
Vraag de leverancier om hun herhaalbaarheidsgegevens: een tolerantie van plus of min 0,5 graden of beter wordt doorgaans verwacht voor een kwaliteitspersbuigmachine met solide geleidingen en een stijf frame.
Veelzijdigheid in gereedschap
Matrijzensets zijn het meest gewijzigde element op elke buigmachine. Zoek naar een snelwisselklemsysteem waarmee uw operator in minder dan drie minuten een V-matrijs of U-matrijs kan verwisselen. Meerkanaals V-blokken, die verschillende stralen vormen op verschillende secties van dezelfde matrijs, kunnen het aantal gereedschapswisselingen bij gemengde klussen verminderen. Voor werkplaatsen die ook vierkante buizen of platte staven moeten vormen, vraagt u zich af of het machineframe zonder aanpassingen verwisselbare boven- en ondermatrijzen accepteert.
Toepassingsgerichte selectie
Auto-onderdelen
Werk in de automobielsector vereist vaak een hoge herhaalbaarheid van uitlaatsystemen, stoelframes en structurele rails. Een hydraulische kantbank kan veel van deze onderdelen efficiënt verwerken als de geometrie eenvoudig is, maar als een onderdeel een kleine straal met een dunne wand bevat, is een met een doorn uitgeruste trekbuiger meestal de veiligere keuze. Voor winkels die aan de toeleveringsketen van de automobielsector leveren, wordt de beslissing ingegeven door zowel het volume als de vereiste limiet voor het dunner worden van muren. Bekijk de toepassing in de automobielindustrie om te zien hoe de machineselectie aansluit bij specifieke componentfamilies.
Constructie en decoratie
Leuningen, traphellingen, balustrades en gevels vragen om strakke bochten met een consistente visuele kwaliteit. Hydraulisch persbuigen werkt hier vaak goed omdat de persactie de neiging heeft een glad buitenvlak achter te laten en de buis doorgaans niet markeert met een klemmatrijs. Het brede assortiment decoratieve profielen – ronde buis, vierkante buis, ovale buis en hoekijzer – past ook bij de eenvoudige matrijswissel van een persbuiger. De bouw- en decoratietoepassing omvat typische metaalbewerkingen voor binnen en buiten, waarbij de batchgroottes gematigd zijn en de gevoeligheid voor de gereedschapskosten hoog is.
HVAC en industriële lijnen
HVAC-winkels buigen koper, aluminium en dun staal voor koelmiddelleidingen, condensaatafvoeren en persluchtleidingen. Deze onderdelen hebben vaak een kleine diameter, een hoog volume en minder veeleisende toleranties. Een persbuiger met twee stations kan twee buigingen per cyclus produceren, wat een directe productiviteitswinst oplevert. Omdat de reinheid van buizen belangrijk is in koelmiddelleidingen, kunt u matrijzen overwegen met niet-beschadigende inzetstukken of een machine met een gereedschapstafel met snelsluiting voor eenvoudige reiniging.
De juiste persbuigmachine kiezen voor uw buizenwinkel
Het selecteren van de juiste machine begint met het sorteren van uw werkordermix op geometriecomplexiteit, batchgrootte en tolerantie. Als het merendeel van uw onderdelen eenvoudige enkelvlaksbuigingen zijn met een straal van meer dan 1,5D, kan een robuuste hydraulische persbuigmachine een directe weg zijn naar lagere stukkosten. De zware hydraulische persbuigmachine is ontworpen voor hoge wanddiktes en buizen met een grote diameter, waardoor het zeer geschikt is voor ruwbouw en productielijnen die consistent de hele week door draaien.
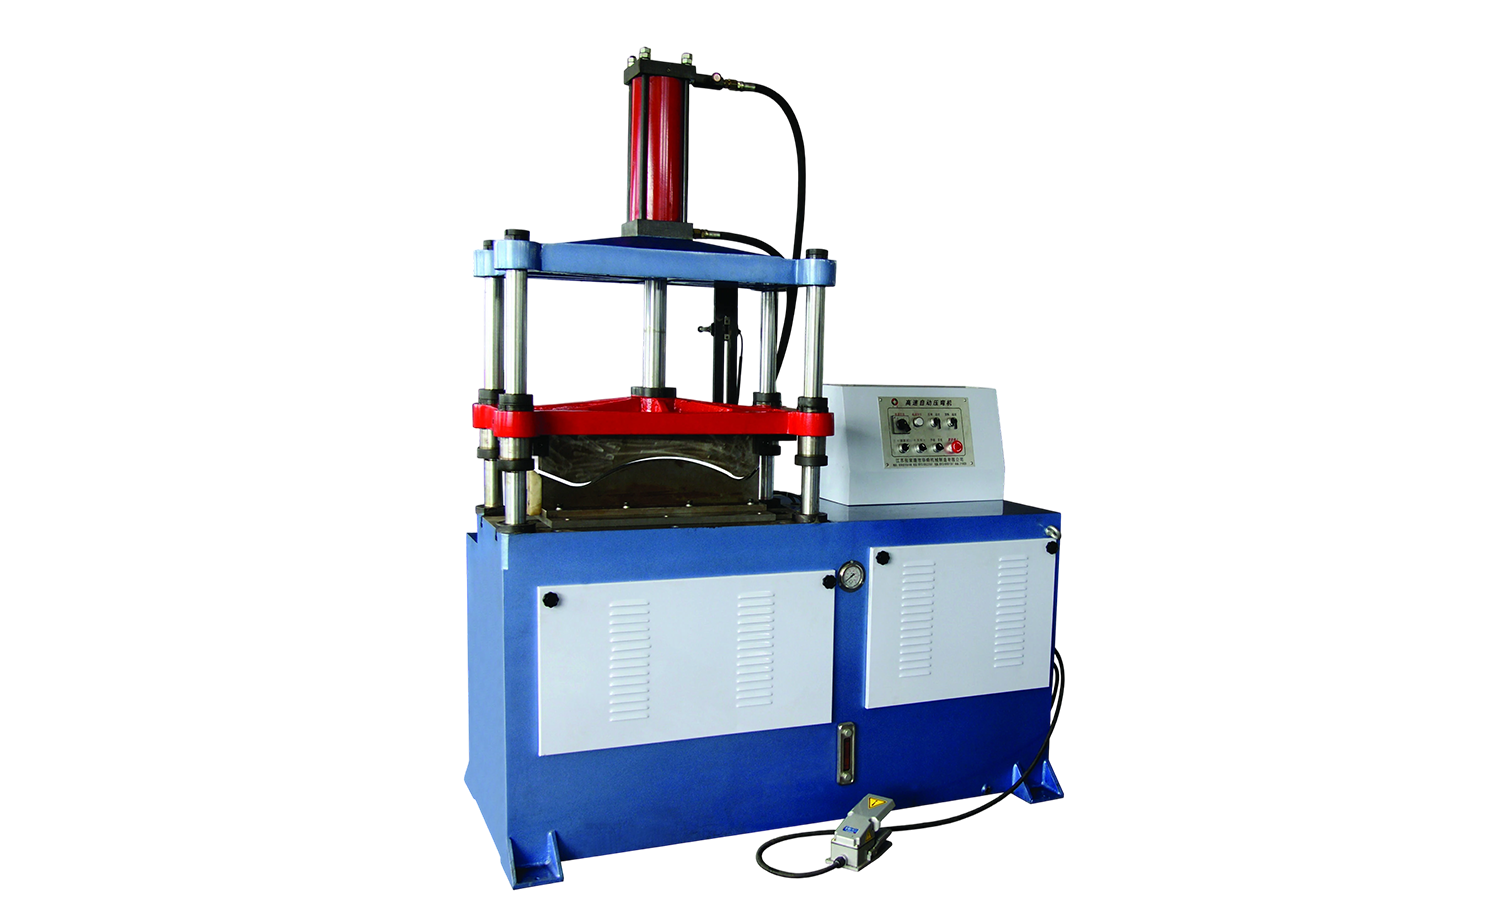 Zware hydraulische persbuigmachine voor buizen met een grote diameter Deze verticale persbuiger is ideaal voor hoge wanddiktes en buizen met een grote diameter en vereenvoudigt het laden en lossen met zijn unieke klemvrije ontwerp, waardoor het een kosteneffectieve keuze is voor structurele onderdelen en consistente productieruns. Bekijk Product →
Naarmate uw onderdelen complexer worden, kunt u overwegen of een CNC-trekbuigmachine de extra investering waard is. De Volautomatische buizenbuigmachine uit de CNC-serie met servo-hydraulisch verwerkt onderdelen met meerdere radiussen, 3D-geometrie en minimale wandverdunning, wat veel voorkomende beperkingen zijn bij persbuigen. In veel winkels is het praktisch om een kantbank te gebruiken voor de eenvoudige klussen en een CNC-buiger voor de kleine radiussen, en vervolgens het kostenverschil per onderdeel te meten voordat nieuwe apparatuur wordt gespecificeerd.
 Volautomatische CNC-buisbuigmachine met servo-hydraulische bediening Deze machine beschikt over drie programmeerbare assen met servomotoren voor voeding en rotatie, die zowel hydraulisch als servobuigen ondersteunen. Het PLC-touchscreen biedt realtime monitoring, terwijl geavanceerde smeersystemen slijtage verminderen en de levensduur van complexe onderdelen verlengen. Bekijk Product →
Wanneer u klaar bent om machines te vergelijken, vraag dan de leverancier om drie producten:
- Een herhaalbaarheidstest die wordt uitgevoerd op uw werkelijke buismateriaal, niet op een door de leverancier geleverd monster.
- Een tonnagegrafiek die het volledige bereik van uw buisdiameters en wanddiktes omvat, inclusief matrijsafmetingen.
- Een getimede demonstratie van de gereedschapswisseling, van de laatste bocht van de ene klus naar de eerste bocht van de volgende.
Een hydraulische buigmachine is een aanwinst die zichzelf terugbetaalt door minder installatiewerk, kortere cyclustijden en minimaal afval. Met het juiste model kan de overgang van handbuigen naar hydraulische nauwkeurigheid een betekenisvolle winst in doorvoer opleveren in plaats van een langetermijnexperiment.
Aanbevolen artikelen


Auteursrecht © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Alle rechten voorbehouden.
Aangepaste precisiebuisvormmachinefabrikanten